


Mašine za kružno savijanje lima – trovaljci i četvorovaljci

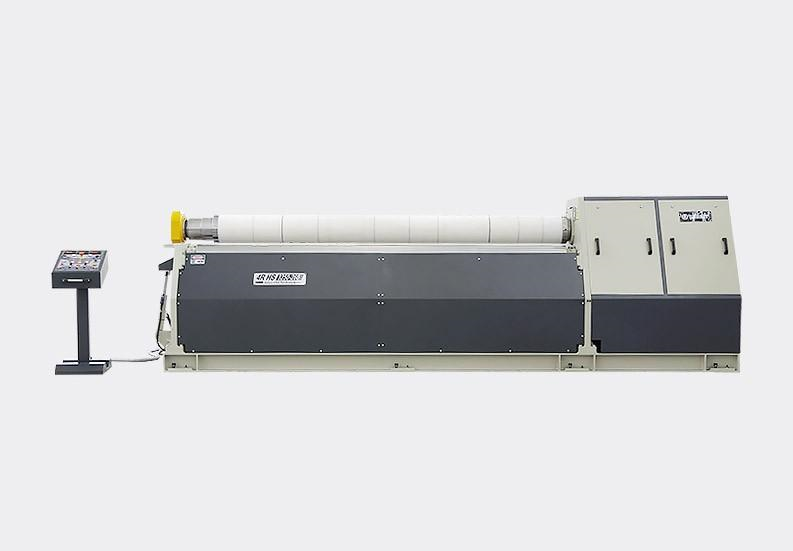
Kružno savijanje lima je jedna od onih operacija koja na prvi pogled izgleda jednostavno, a u praksi presudno utiče na kvalitet finalnog proizvoda. Rezervoari, silosi, cjevovodi, ventilacioni kanali, bubnjevi, kućišta mašina, dimnjaci, konusi, prstenovi – sve to nastaje na mašini za kružno savijanje lima. Program Sigma M pokriva oba osnovna koncepta: trovaljke i četvorovaljke, namenjene širokom spektru korisnika – od manjih radionica do teške industrije.
U nastavku donosimo praktičan vodič: kako ove mašine rade, u čemu se razlikuju, šta gledati pri izboru i kako izvući maksimum iz njih.
Kako radi mašina za kružno savijanje lima?
Princip je jednostavan i star koliko i sama obrada metala: lim se provlači između valjaka, a pomeranjem jednog ili više valjaka iz ravni stvara se kontinuirana plastična deformacija. Rezultat je cilindar, konus, luk ili segment kruga – zavisno od podešavanja.
Ključni parametri koji određuju sposobnost mašine su:
- maksimalna debljina lima koji se može saviti (i to na minimalni prečnik, ne samo „uopšte“),
- radna dužina valjaka (širina lima),
- minimalni prečnik savijanja,
- prečnik valjaka i njihov materijal/obrada,
- granica tečenja materijala za koji je mašina proračunata.
Važno: Proizvođači kapacitet navode za određeni referentni materijal (najčešće S235 / granica tečenja ~235 N/mm²). Ako radite nerđajući čelik ili visokočvrste čelike, stvarni kapacitet je osećajno manji. Uvek tražite tabelu kapaciteta za vaš materijal.
Trovaljci – provereno rešenje za većinu radionica
Trovaljak ima tri valjka raspoređena u trougao. Postoji nekoliko izvedbi sa različitim stepenom automatizacije i mogućnostima:
1. Simetrični (piramidalni) trovaljci
Dva donja valjka su fiksna, gornji se spušta vertikalno. Najjednostavnija i najekonomičnija konstrukcija.
Prednosti: niska cena, robustnost, jednostavno rukovanje, mala potreba za održavanjem.
Ograničenje: ne rade predsavijanje (pre-bending). Krajevi lima ostaju ravni i moraju se naknadno savijati na presi ili ponovnim prolazima sa podmetačem.
2. Asimetrični trovaljci
Gornji valjak je fiksan i pogonski, donji valjak se podiže, a treći (bočni) valjak vrši savijanje i predsavijanje. Lim se okreće kako bi se predsavio i drugi kraj.
Prednosti: mogućnost predsavijanja uz i dalje povoljnu cenu.
Ograničenje: za predsavijanje drugog kraja lim se mora izvaditi i okrenuti – gubitak vremena kod serijske proizvodnje i otežano rukovanje kod velikih formata.
3. Trovaljci sa pomerljivim donjim valjcima (varijabilna geometrija)
Donji valjci se pomeraju i vertikalno i horizontalno, čime se postiže predsavijanje na obe strane i veoma mala ravna zona. Ovo je kompromis između klasičnog trovaljka i četvorovaljka.
Četvorovaljci – preciznost i produktivnost
Četvorovaljak ima gornji (pogonski) valjak, donji (stezni) valjak i dva bočna valjka za savijanje.
Ključna razlika: lim je stalno stezнут između gornjeg i donjeg valjka. To donosi niz konkretnih prednosti:
- Predsavijanje oba kraja bez vađenja i okretanja lima – ušteđevanje vremena i rada.
- Minimalna ravna zona na krajevima (kod kvalitetnih mašina svedena na ~1,5–2 puta debljine lima).
- Bolja ponovljivost – lim ne proklizuje, pa su svi komadi u seriji isti.
- Lakše vođenje lima – jedan operater može voditi proces koji bi na trovaljku tražio dvojicu.
- Jednostavnije konusno savijanje uz odgovarajuću opremu.
- Idealno za CNC automatizaciju i rad iz programa.
Cena je viša, a konstrukcija složenija, ali kod serijske proizvodnje i zahtjeva za uskim tolerancijama investicija se brzo vraća.
Trovaljak ili četvorovaljak? Uporedni pregled
| Kriterijum | Trovaljak (simetrični) | Trovaljak (asimetrični) | Četvorovaljak |
|---|---|---|---|
| Predsavijanje krajeva | Ne | Da (uz okretanje lima) | Da, oba kraja bez okretanja |
| Ravna zona na krajevima | Velika | Mala | Minimalna |
| Brzina ciklusa | Niska | Srednja | Visoka |
| Ponovljivost u seriji | Osnovna | Dobra | Veoma visoka |
| Potreban broj operatera | 1–2 | 1–2 | 1 |
| Konusno savijanje | Ograničeno | Moguće | Veoma dobro |
| Početna investicija | Najniža | Srednja | Najviša |
| Tipična primena | Pojedinačni radovi, servisi | Univerzalna radionica | Serijska proizvodnja, rezervoari, cevi |
Šta gledati pri izboru mašine
1. Realan dijagram kapaciteta. Podatak „savija 10 mm“ ništa ne znači bez prečnika. Tražite krivu: debljina – prečnik – granica tečenja.
2. Prečnik valjaka i „krunu“ (crowning). Veći prečnik valjka znači manji progib i ravnomerniji radijus po celoj širini. Kod tankih limova i velikih širina, bombiranje (crowning) valjaka i sistemi kompenzacije progiba presudni su za izbegavanje „bureta“.
3. Pogon na valjcima. Više pogonskih valjaka = manje proklizavanja, naročito kod debljih limova i nerđajućeg čelika.
4. Sistem otvaranja za vađenje gotovog komada. Nagnuti/spuštajući ležaj (drop-end) omogućava brzo skidanje zatvorenog cilindra.
5. Bočni i gornji nasloni (support). Obavezni kod velikih prečnika i tankih limova – bez njih se komad savija pod sopstvenom težinom.
6. Upravljanje. Opcije se kreću od ručnog i hidrauličnog sa digitalnim očitavanjem, preko NC pozicioniranja osi, do punog CNC-a sa memorijom programa i grafičkim interfejsom. Za ponavljajuće serije CNC drastično skraćuje vreme podešavanja.
7. Konusno savijanje. Ako radite konuse, proverite da mašina ima nezavisno nagaње valjaka i odgovarajući konusni uređaj.
8. Dodatna oprema: valjci za nerđajući čelik sa posebnom oblogom radi izbegavanja kontaminacije, sistemi za centriranje lima, laserski pokazivač, daljinski upravljač sa nožnim komandama, zaštitne barijere.
Gde se najčešće koriste
- Procesna industrija i energetika – rezervoari, posude pod pritiskom, izmjenjivači, dimnjaci
- Poljoprivreda – silosi, transporteri, cisterne
- Građevinarstvo i infrastruktura – čelične konstrukcije, propusti, stubovi rasvete, oblikovani limovi
- Brodogradnja i offshore
- HVAC – ventilacioni kanali, kolektori
- Proizvodnja mašina – kućišta, bubnjevi, prstenovi, zaštitni oklopi
- Kotlogradnja i bravarija – sve od lučnih elemenata do dekorativnih profila
Bezbednost i standardi
Mašine za savijanje lima spadaju u kategoriju sa realnim rizikom uvlаčenja. Prilikom nabavke insistirajte na:
- CE oznaci i Deklaraciji o usaglašenosti prema Direktivi o mašinama,
- bezbednosnim nožnim komandama sa funkcijom brzog zaustavljanja,
- zaštitnim ogradama / svetlosnim barijerama na prilaznim stranama,
- E-STOP tasterima dostupnim sa obe strane mašine,
- uputstvu za upotrebu na razumljivom jeziku i obuci operatera.
Održavanje – nekoliko pravila koja produžavaju vek mašine
- Podmazivanje ležajeva i vođica po planu proizvođača – najčešći uzrok skupih kvarova je izostavljeno mazanje.
- Čistoća valjaka. Ostaci oksida, peska ili zavarenih kapljica prave otiske na limu i oštećuju površinu valjaka.
- Kontrola hidraulike – nivo i stanje ulja, filteri, curenja na crevima i cilindrima.
- Nikada ne preopterećujte mašinu. Savijanje preko deklariсаног kapaciteta trajno savija valjke – šteta je gotovo uvek nepopravljiva bez remonta.
- Ne savijajte kaljene ili zavarene ukrućene komade koji nisu predviđeni proračunom.
- Provera paralelnosti valjaka periodično, naročito nakon intenzivnog rada sa jednostranim opterećenjem.
Često postavljana pitanja
Da li mi treba četvorovaljak ako radim samo povremeno?
Verovatno ne. Za pojedinačne radove i servis, asimetrični trovaljak nudi najbolji odnos cene i mogućnosti. Četvorovaljak se isplati kada imate serije, uske tolerancije ili česte promene prečnika.
Kolika je ravna zona na krajevima lima?
Kod simetričnog trovaljka bez predsavijanja može biti i nekoliko desetina milimetara. Kod kvalitetnog četvorovaljka svodi se na približno dvostruku debljinu lima.
Mogu li na istoj mašini raditi i crni i nerđajući čelik?
Možete, ali uz mere zaštite od kontaminacije (zaštitna folija ili obloženi valjci) i uz znanje da je kapacitet za inoks manji zbog više granice tečenja.
Da li mašina može saviti konus?
Četvorovaljci i bolji trovaljci to omogućavaju uz odgovarajuću opremu i nezavisno podešavanje valjaka. Obavezno definišite raspon konusnosti pre kupovine.
Koji podaci su potrebni za ponudu?
Maksimalna debljina i širina lima, vrsta materijala (kvalitet čelika), minimalni i maksimalni prečnik savijanja, planirani obim proizvodnje i da li radite konuse.
Zaključak
Izbor između trovaljka i četvorovaljka nije pitanje „boljeg“ i „lošijeg“, nego usklađenosti mašine sa vašim proizvodom i obimom posla. Trovaljak je ekonomično i pouzdano rešenje za univerzalnu radionicu, dok četvorovaljak donosi brzinu, preciznost i ponovljivost koje serijska proizvodnja zahteva.
Za tehničke specifikacije, dijagrame kapaciteta i konkretnu preporuku modela Sigma M, obratite se ovlaštenom distributeru ili proizvodnju.